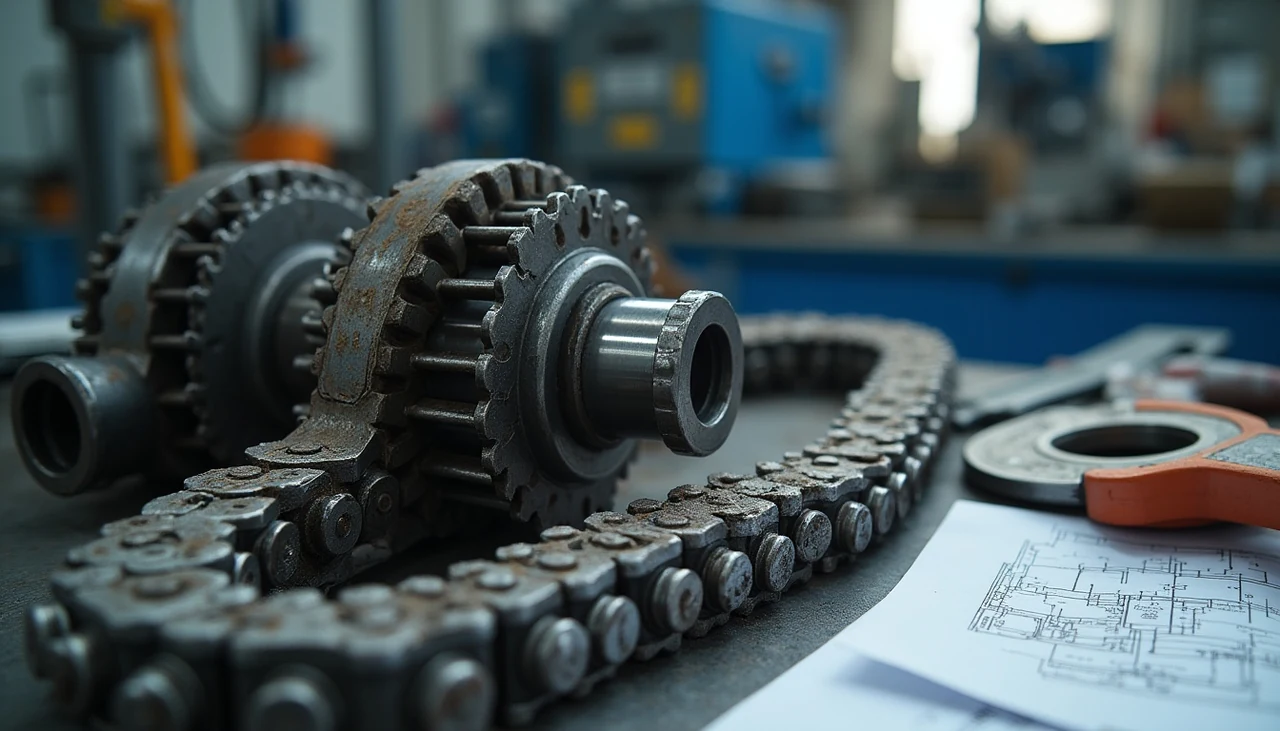
Endüstriyel tesislerde güç aktarım sisteminin omurgasını oluşturan zincir ve dişli mekanizmaları, sürekli çalışan makinelerin kalbidir. Bu bileşenler zamanla aşınma, yorulma ve dış etkenlere bağlı olarak arızalanır ve planlı bakım yapılmadığında üretimi durma noktasına getirir. Endüstriyel zincir ve dişli arıza nedenlerini bilmek, sadece arıza sonrası müdahaleyi değil arızayı önleyici stratejileri de belirler. Bu yazıda, saha deneyimlerine dayanarak en sık karşılaşılan arıza türlerini, altında yatan nedenleri ve kalıcı çözüm yollarını ele alacağız.
Endüstriyel Zincir ve Dişli Arızalarının Temel Doğası
Zincir ve dişli sistemleri, çalışma prensibi gereği sürekli mekanik temas ve sürtünme altındadır. Her dönüşte dişli dişine oturan zincir pini, rulman yüzeyleri ve bağlantı elemanları mikro düzeyde yıpranır. Bu yıpranma tek başına bir arıza nedeni değil, sistemin fiziksel gerçekliğidir. Sorun, bu doğal aşınmanın hangi hızla gerçekleştiği ve aşınma sınırına ulaşmadan önce ne tür önlemlerin alındığıdır.
Endüstriyel işletmelerde zincir ve dişli arızalarının yaklaşık yüzde yetmişi zamanında tespit edilebilecek ve önlenebilecek niteliktedir. Geri kalan yüzde otuz ise ani yük değişimleri, malzeme kusuru veya operatör hataları gibi beklenmedik durumlardan kaynaklanır. Her iki grup için de doğru tanı koymak, doğru müdahaleyi belirlemenin ilk adımıdır. Endüstriyel Zincir ve Dişli Tedarikinde Kalite Standartları Neden Kritik? konusunda detaylı bilgi edinmek, arıza teşhis sürecinde önemli bir referans noktası oluşturur.
Yaygın Arıza Türleri ve Nedenleri
Aşınma ve Uzama
Zincir sistemlerinde en sık gözlemlenen arıza biçimi, pin ve bushing arasındaki sürtünmenin neden olduğu aşınmadır. Bu aşınma, zincirin adım uzunluğunu artırır ve zincir uzaması olarak adlandırılır. Uzama belirli bir eşiği aştığında, zincir dişli üzerine düzgün oturmaz ve düzensiz güç aktarımı başlar.
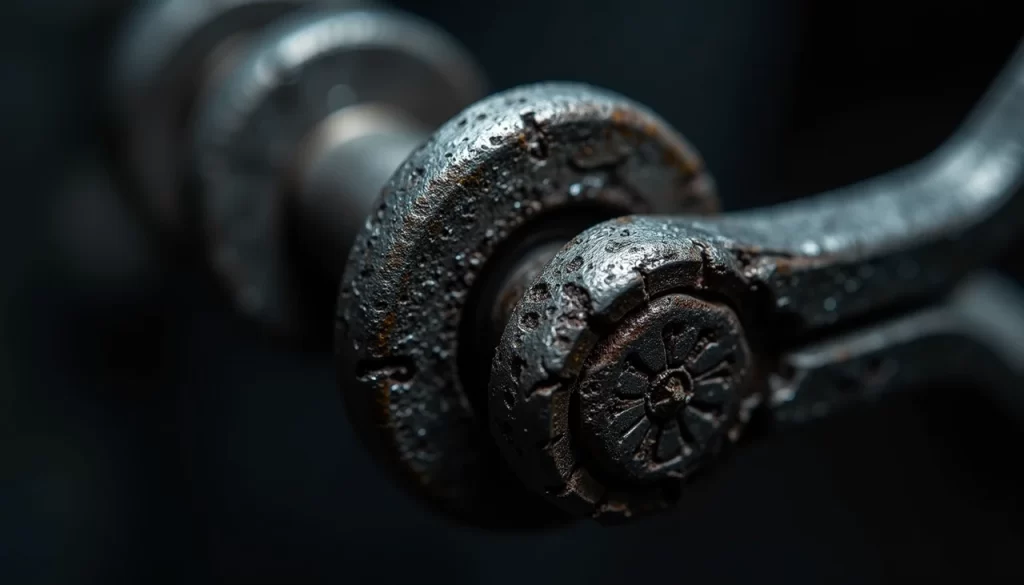
Aşınmanın başlıca nedenleri arasında yetersiz yağlama, kirli çalışma ortamı ve aşırı gerilim yer alır. Özellikle tozlu veya nemli ortamlarda çalışan sistemlerde, yağlama tabakası hızla bozulur ve metal ile metal arasında doğrudan temas başlar. Bu durum aşınma hızını katbekati artırır.
Uzama miktarı, zincir üreticilerinin önerdiği sınırlar içinde tutulmalıdır. Genel kabul gören kriter, zincir adım uzunluğundaki artışın yüzde üçü aşmaması gerektiğidir. Bu eşiği geçen zincirler dişliyi de aşındırmaya başlar ve zincir ile dişlinin birlikte değiştirilmesini gerektiren bir zincirleme hasar süreci başlar. Endüstriyel Zincir ve Dişli Sistemlerinde Malzeme Seçimi Nasıl Yapılır? konusu, bu tür hasarların önlenmesinde malzeme seçiminin rolünü detaylandıran önemli bir başlıktır.
Dişli Diş Aşınması
Dişli dişlerinin aşınması, zincir uzamasının doğal bir sonucu olarak ortaya çıkar. Uzamış bir zincir, dişli üzerindeki temas noktasını dişin tepesinden köküne doğru kaydırır. Bu kayma, diş profilini bozar ve dişli ile zincir arasında uyumsuzluk başlar.
Diş aşınması tek yönlü veya çift yönlü olabilir. Tek yönlü aşınma, sistemin yalnızca bir yöne döndüğü uygulamalarda görülür. Çift yönlü aşınma ise ileri-geri çalışan sistemlerde her iki diş yüzeyinde de ortaya çıkar. Her iki durumda da diş profilindeki bozulma, güç aktarım verimliliğini düşürür ve titreşim ile gürültü artışına neden olur.
Dişli malzemesi, ısıl işlem durumu ve yüzey sertliği, aşınma direncini belirleyen temel parametrelerdir. Sementasyon veya nitrürasyon gibi yüzey sertleştirme işlemleri uygulanmış dişliler, uygun yağlama koşullarında çok daha uzun ömürlü çalışır.
Yorulma Kırılması
Zincir platede ve dişli dişlerde yorulma kırılması, tekrarlayan yüklerin neden olduğu ilerleyici hasar mekanizmasıdır. Her döngüde bileşene uygulanan gerilim, malzemenin elastik sınırının altında olsa bile zamanla mikro çatlaklar oluşturur. Bu çatlaklar belirli bir döngü sayısından sonra kritik bir boyuta ulaşır ve anlık kırılma gerçekleşir.
Yorulma kırılması özellikle şok yüklemeli sistemlerde risk taşır. Konveyör sistemlerinde yük binme-anında kalkma döngüleri, pres mekanizmalarında darbeli güç aktarımı ve asansör sistemlerinde hızlı ivmelenme, yorulma kırılmasını tetikleyen başlıca çalışma koşullarıdır. Bu konuda ISO 15654 zincir yorulma testi standardı kapsamında tanımlanan test yöntemleri, yorulma dayanımının nicel olarak belirlenmesinde başvuru kaynağıdır.
Yorulma kırılmasını önlemenin en etkili yolu, sisteme uygun zincir ve dişli seçimidir. Aşırı tasarım, maliyet artışı anlamına gelse de, ani arızanın üretim kaybına neden olacağı kritik uygulamalarda güvenlik payı zorunludur.
Gürültü ve Titreşim Sorunları
Zincir ve dişli sistemlerinde artan gürültü ve titreşim, genellikle başka bir sorunun belirtisidir. Doğru monte edilmiş, düzgün gerilmiş ve yeterince yağlanmış bir zincir-dişli seti sessiz ve titreşimsiz çalışır. Gürültü artışı, altında yatan nedenin erken uyarı sinyali olarak değerlendirilmelidir.
Gürültünün yaygın nedenleri arasında yanlış zincir gerilimi, dişli hizasızlığı, aşınmış zincir kılavuzları ve yetersiz yağlama bulunur. Her bir neden farklı bir gürültü karakteristiği üretir. Deneyimli bakım teknisyenleri, gürültünün tonuna ve zamanlamasına göre sorunun kaynağını tahmin edebilir.
Titreşim analizi, arıza teşhisinde güçlü bir araçtır. Düşük frekanslı titreşimler genellikle aşınma ve hizasızlık belirtileri iken, yüksek frekanslı titreşimler rulman hasarı veya gevşek bağlantı elemanlarına işaret eder. Düzenli titreşim ölçümleri, arızanın görünür belirtiler ortaya çıkmadan önce tespit edilmesini sağlar.
Korozyon ve Ortam Etkileri

Endüstriyel ortamların çoğu, zincir ve dişli sistemleri için agresif koşullar taşır. Nem, kimyasal buharlar, asidik veya alkali ortamlar ve sıcaklık dalgalanmaları, metal yüzeylerde korozyon başlatır. Korozyon yalnızca yüzeyde pas oluşumuyla sınırlı kalmaz; aynı zamanda aşınma hızını artırır, yorulma dayanımını düşürür ve yağlama tabakasını bozar.
Gıda işleme tesislerinde kullanılan temizlik kimyasalları, kağıt fabrikalarındaki nem ve asit buharları, metalurji tesislerindeki yüksek sıcaklık ve oksidasyon, her biri farklı korozyon mekanizması çalıştırır. Bu ortamlarda karbon çeliği zincir ve dişliler kısa sürede kullanılamaz hale gelir.
Korozyon direnci, paslanmaz çelik veya nikel kaplama gibi malzeme seçimleriyle sağlanır. Ancak malzeme seçimi tek başına yeterli değildir. Düzenli temizlik, kuru ortamda depolama ve korozyona dayanıklı yağlayıcı kullanımı da gereklidir.
Arıza Teşhis Yöntemleri
Görsel ve İşitsel Muayene
En temel arıza teşhis yöntemi, düzenli görsel ve işitsel muayenedir. Bakım personeli, sistem çalışırken zincir-dişli etkileşimini gözlemler, gürültü düzeyini değerlendirir ve görünür aşınma belirtilerini kaydeder. Bu yöntem deneyim gerektirse de, en pratik ve maliyetsiz teşhis aracıdır.
Görsel muayenede dikkat edilmesi gereken noktalar arasında dişli diş profilindeki bozulma, zincir platedeki çatlak veya renk değişimi, pim ve bushingdeki aşınma izleri ve yağlama durumundaki bozulma yer alır. İşitsel muayenede ise çalışma gürültüsündeki artış, düzensiz ses ve sürtünme sesleri tespit edilmeye çalışılır.
Ölçüm ve Test Cihazları
Dijital kumpas ile zincir adım ölçümü, dişli diş kalınlığı ölçümü ve gerilim ölçümü, nicel teşhis yöntemleridir. Bu ölçümler, üretici verileriyle karşılaştırılarak bileşenin kalan ömrü tahmin edilir.
Titreşim analizi cihazları, sistemin çalışma anında titreşim spektrumunu kaydeder ve anormallikleri tespit eder. Termal kameralar ise aşırı ısınan bölgeleri belirleyerek sürtünme artışının ve yağlama yetersizliğinin yerini gösterir.
Periyodik Bakım Kayıtları
Arıza teşhisinin en güvenilir veri kaynağı, tutarlı bakım kayıtlarıdır. Her kontrolde yapılan ölçümler, gözlemler ve yapılan işlemler kaydedildiğinde, bileşenlerin durumundaki eğilimler zaman içinde görülebilir. Bu sayede ani arızalar önceden tahmin edilebilir ve planlı değişim zamanlanabilir.
Çözüm Yolları ve Önleyici Stratejiler
Doğru Yağlama Uygulamaları
Yağlama, zincir ve dişli sistemlerinin ömrünü belirleyen en önemli faktördür. Doğru yağlayıcı seçimi, doğru uygulama sıklığı ve doğru uygulama yöntemi, aşınma hızını dramatik ölçüde düşürür.
Yağlayıcı seçiminde dikkat edilmesi gereken parametreler arasında çalışma sıcaklığı, yük miktarı, ortam koşulları ve hız bulunur. Düşük hızlı yüksek yük uygulamalarında yüksek viskoziteli yağlar veya gresler tercih edilirken, yüksek hızlı sistemlerde düşük viskoziteli yağlar uygundur. Aşırı sıcak ortamlarda sentetik yağlar, mineral yağlara göre çok daha iyi performans gösterir.
Yağlamanın uygulanma şekli de sonuçları doğrudan etkiler. Daldırma yöntemi, yağın zincir iç yüzeylerine nüfuz etmesini sağlayan en etkili yöntemdir. Damlalama ve püskürtme yöntemleri ise büyük sistemlerde pratik çözümler sunar. Ancak hangi yöntem kullanılırsa kullanılsın, yağın pin-bushing arasına ulaşması esastır.
Doğru Montaj ve Hizalama
Zincir ve dişli montajı, sıradan bir işlem olarak görülmemelidir. Hizasız monte edilmiş bir sistem, en kaliteli bileşenleri bile kısa sürede aşındırır. Dişlilerin aynı düzlemde ve paralel hizalanması, zincirin düzgün oturması ve gerilimin doğru ayarlanması, sistemin ömrünü doğrudan belirler. Zincir ve Dişli Sistemlerinde Doğru Eşleşme ve Montaj Uyumu konusunda detaylı açıklamalar, montaj hatalarının arızaya dönüşme mekanizmasını netleştirir.
Hizalama kontrolü, lazer hizalama aletleriyle yapılmalıdır. Göz kararı hizalama, özellikle uzun merkez mesafeli sistemlerde kabul edilemez hatalara neden olur. Montaj sonrası ilk çalıştırmada sistemin sessiz ve titreşimsiz olması, doğru montajın en önemli göstergesidir.
Malzeme ve Tasarım Optimizasyonu
Arızaların tekrarını önlemenin en etkili yolu, arızanın nedenini ortadan kaldıracak malzeme ve tasarım değişiklikleridir. Aşınma sorunu yaşanan bir noktada karbon çeliği yerine sementasyonlu çelik, korozyon sorunu olan bir ortamda paslanmaz çelik tercih edilmesi, sorunu kökten çözer.
Benzer şekilde, sistem tasarımında değişiklik yapmak da arızaları önleyebilir. Daha büyük dişli çapı kullanmak diş üzerindeki birim yükü azaltır. Zincir gerilme düzeni eklemek, zincirin optimum gerilimde kalmasını sağlar. Şok emici elemanlar kullanmak, darbeli yüklemelerin yorulma etkisini hafifletir.
Stok ve Tedarik Planlaması
Arıza anında yedek parçanın hazır bulunması, üretim kaybını minimize eder. Ancak stok planlaması yalnızca arıza sonrası müdahaleyi değil, planlı değişim programını da kapsamalıdır. Kritik zincir ve dişli bileşenleri, öngörülen ömürleri dolmadan değiştirilmeli ve eski parçalar analiz edilerek arıza nedenleri belgelenmelidir.
Tedarik sürecinde güvenilir bir endüstriyel zincir ve dişli tedarikçisi ile çalışmak, stok güvencesi ve teknik destek açısından kritik değer taşır. Tedarikçinin ürün yelpazesi, stok derinliği ve teknik danışmanlık kapasitesi, işletmenin bakım ve onarım sürekliliğini doğrudan etkiler. American Chain Association teknik kaynakları, sektör standartları ve teknik uygulama rehberleri konusunda başvurulabilecek kurumsal kaynaklardan biridir.
Eğitim ve Operatör Farkındalığı
Arızaların önemli bir kısmı operatör hatalarından kaynaklanır. Sistemin çalışma sınırlarını bilmeyen bir operatör, aşırı yükleme yapabilir, yanlış başlatma-durdurma prosedürü uygulayabilir veya arıza belirtilerini zamanında raporlamayabilir.
Düzenli operatör eğitimi, arızaların azaltılmasında en yüksek getirisi olan yatırımlardan biridir. Eğitim kapsamında sistemin çalışma prensipleri, izin verilen yük sınırları, arıza belirtileri ve acil durum prosedürleri yer almalıdır. Ayrıca operatörlerin günlük kontrol listeleri ile sistemin durumunu kaydetmesi, bakım ekibinin erken teşhis yapmasına yardımcı olur.
Kritik Uygulamalarda Arıza Yönetimi
Konveyör Sistemleri
Konveyör zincirleri, sürekli çalışma koşullarında ve genellikle ağır yükleme altında hizmet verir. Bu sistemlerde arıza, üretim hattının tamamını durdurabileceğinden, arıza yönetimi özel önem taşır. Konveyör zincirlerinde en sık görülen sorunlar arasında aşırı gerilim, kılavuz aşınması ve zincir çıkması yer alır.
Önleyici strateji olarak, konveyör zincirlerinde otomatik yağlama sistemleri kullanılmalı, gerilim düzenli olarak kontrol edilmeli ve kılavuzların aşınma durumu izlenmelidir. Ayrıca konveyör hattının uzunluğuna göre birden fazla sürücü ünitesi kullanmak, tek bir zincirin taşıyacağı yükü azaltır.
Pres ve Darbeli Yükleme Sistemleri
Pres mekanizmalarında zincir ve dişli, her döngüde bir darbe yüküne maruz kalır. Bu durum yorulma kırılma riskini artırır ve standart zincirlerin ömrünü önemli ölçüde kısaltır. Bu uygulamalarda özel olarak tasarlanmış, yüksek darbe dayanımlı zincirler kullanılmalıdır.
Darbeli yükleme sistemlerinde yağlama daha da kritik hale gelir. Her darbe anında pin-bushing arasındaki yağ filmi sıkışır ve dağılabilir. Bu nedenle sık yağlama aralıkları ve yüksek film dayanımlı yağlar tercih edilmelidir.
Yüksek Hızlı Güç Aktarım Sistemleri
Yüksek hızda çalışan zincir ve dişli sistemlerinde, merkezkaç kuvvetler ve ısınma önemli tasarım parametreleridir. Yüksek hızda artan merkezkaç kuvvetleri, zincirin dişli üzerindeki gerilimini değiştirir ve düzensiz güç aktarımına neden olur. Isınma ise yağlama tabakasının bozulmasına ve aşınma hızının artmasına yol açar.
Bu sistemlerde dişli malzemesi ve işçiliği kritik önem taşır. Yüksek hızda düşük gürültü ve titreşim üreten, dinamik dengelenmiş dişliler tercih edilmelidir. Ayrıca zincir tipi olarak, yüksek hız uygulamalarına uygun olarak tasarlanmış, düşük kütlesiz zincirler kullanılmalıdır.
Arıza Analizi ve Sürekli İyileştirme
Her arızanın ardından detaylı bir arıza analizi yapmak, tekrarları önlemenin en güçlü aracıdır. Arıza analizi, hasarlı parçanın görsel muayenesi, gerekirse metalografik inceleme ve çalışma koşullarının değerlendirilmesini kapsar.
Analiz sonucunda belirlenen kök neden, düzeltici eylemlerin temelini oluşturur. Bu eylemler arasında malzeme değişikliği, tasarım revizyonu, bakım aralığının kısaltılması veya operatör eğitiminin güncellenmesi yer alabilir. Önemli olan, her arıza bilgisinin kurumsal belleğe aktarılması ve gelecekteki tasarım ve bakım kararlarına yön vermesidir.
Sürekli iyileştirme, yalnızca arıza sonrası değil, arıza öncesi de çalışmalıdır. Düzenli ölçüm ve izleme verileri, bileşen ömrü tahminlerinin doğruluğunu artırır ve planlı değişim programlarının güvenilirliğini yükseltir. Bu yaklaşım, toplam sahiplik maliyetini düşürürken üretim kesintilerini minimumda tutar.
Sonuç
Endüstriyel zincir ve dişli arıza nedenleri, çoğu durumda önceden tespit edilebilir ve önlenebilir niteliktedir. Aşınma, yorulma, korozyon ve montaj hataları, doğru yağlama, doğru malzeme seçimi, doğru montaj ve düzenli bakım ile büyük ölçüde kontrol altına alınabilir. Arızayı sadece onarmak değil, arızanın nedenini ortadan kaldırmak, uzun vadeli operasyonel güvenilirliğin anahtarıdır. Bu konuda uzman bir tedarikçinin teknik desteğinden yararlanmak, hem doğru ürün seçiminde hem de arıza sonrası doğru analizde işletmelere önemli avantaj sağlar.
arızabakımdişliendüstriyel zincirgüç aktarım