 Zincir ve Dişli Tedarikinde Numune Gönderimi ve Ölçü Kontrolü Nasıl Yapılır?
Endüstriyel üretimde zincir ve dişli sistemleri çoğu zaman hattın görünmeyen ama kritik taşıyıcılarıdır. Konveyörler, paketleme makineleri, tarım ekipmanları, gıda hatları, maden uygulamaları, tekstil makineleri ve özel imalat sistemleri; doğru seçilmiş güç aktarım parçalarıyla daha dengeli, daha güvenli ve daha sürdürülebilir çalışır. Bu nedenle zincir dişli numune gönderimi, sadece eski parçanın yenisini istemek anlamına gelmez. Doğru ölçünün alınması, çalışma koşullarının anlatılması, aşınma izlerinin okunması ve tedarikçiyle teknik bilginin net paylaşılması gerekir.
Bir zincir ya da dişli yanlış ölçüyle üretildiğinde sorun yalnızca parçanın yerine oturmaması değildir. Hat duruşu uzayabilir, montaj sırasında ek işçilik çıkabilir, dişli-zincir uyumu bozulabilir, rulman ve mil gibi bağlantılı ekipmanlar gereksiz yük alabilir. Özellikle bakım zamanı sınırlı olan işletmelerde bu durum planlı duruşun plansız arızaya dönüşmesine yol açabilir. Bu yazıda zincir ve dişli tedarikinde numune gönderimi, ölçü kontrolü ve teknik doğrulama sürecini tek arama niyetine odaklanarak ele alıyoruz.
Zincir Dişli Numune Gönderimi Neden Kritik Bir Aşamadır?
Numune gönderimi, tedarikçi ile işletme arasında teknik ortak dil kurulmasını sağlar. Fotoğraf, marka bilgisi veya yaklaşık ölçü çoğu zaman ilk değerlendirme için faydalıdır; ancak özel ölçülü, aşınmış, revizyon görmüş ya da standart dışı çalışma koşullarında kullanılmış parçalarda tek başına yeterli olmayabilir. Numune parça, üretici veya tedarikçinin gerçek ölçüleri, bağlantı detaylarını, hatve değerlerini, diş formunu ve aşınma tipini birlikte incelemesine imkân verir.
Bu aşama özellikle şu durumlarda önem kazanır: makine üzerinde orijinal teknik çizim yoksa, parça daha önce farklı bir atölyede revize edildiyse, zincir ve dişli birlikte değiştirilecekse, çalışma ortamında nem, toz, sıcaklık veya kimyasal temas gibi zorlayıcı şartlar varsa, ya da üretim hattı uzun süre durdurulamıyorsa. Bu koşullarda numune üzerinden ilerlemek, sipariş öncesi belirsizliği azaltır ve tedarik sürecini daha kontrollü hale getirir.
Gurur Makina gibi endüstriyel zincir ve dişli tedarikinde deneyimli firmalar için numune, yalnızca ölçü alınacak bir parça değildir; aynı zamanda sistemin nasıl çalıştığını anlatan teknik bir veridir. Aşınma yönü, diş diplerinde oluşan izler, zincir burç ve pim bölgelerindeki deformasyon, yağlama kalitesi ve eksen kaçıklığı gibi işaretler tedarik kararını etkileyebilir.
Numune Göndermeden Önce Hangi Bilgiler Hazırlanmalı?
Doğru tedarik süreci, parçayı kargoya vermeden önce başlar. İşletmenin bakım, satın alma ve üretim ekipleri kısa bir ön hazırlık yaparsa tedarikçi çok daha hızlı ve doğru değerlendirme yapabilir. Bu hazırlık hem standart ürünlerde hem de özel üretim zincir ve dişli sistemlerinde sipariş tekrarını kolaylaştırır.
Makine ve kullanım bilgisi
Parçanın hangi makinede, hangi görevde ve hangi yük altında çalıştığı belirtilmelidir. Konveyör zinciri mi, aktarma zinciri mi, özel aparata sahip taşıyıcı zincir mi, yoksa bir redüktör çıkışıyla ilişkili dişli mi olduğu açıkça yazılmalıdır. Varsa makine marka-model bilgisi, hat uzunluğu, hız, çalışma süresi ve vardiya düzeni paylaşılabilir. Bu bilgiler, yalnızca ölçü uyumunu değil malzeme ve yüzey işlem tercihlerini de etkiler.
Mevcut arıza veya değişim nedeni
Parça neden değiştiriliyor? Kırılma mı var, uzama mı oluştu, diş atlama mı yaşanıyor, ses veya titreşim mi arttı, yoksa planlı bakım kapsamında önleyici değişim mi yapılacak? Bu sorulara verilen yanıt, tedarikçinin yalnızca aynı parçayı üretmesini değil, gerekirse daha doğru çözüm önermesini sağlar. Örneğin sadece zincir değiştirildiğinde sorun tekrarlıyorsa dişli aşınması veya hat hizalaması da kontrol edilmelidir.
Adet, termin ve süreklilik ihtiyacı
Numune gönderimi sırasında ihtiyaç adedi, hedef termin ve ileride düzenli tedarik gerekip gerekmediği belirtilmelidir. Tek seferlik acil değişim ile periyodik bakım stoğu aynı planlama yaklaşımını gerektirmez. Düzenli kullanılan parçalarda teknik kodlama, stok planı ve alternatif tedarik senaryosu oluşturmak daha sağlıklı olur. Bu konu, zincir ve dişli tedarikinde süreklilik planlaması açısından da önemlidir.
Zincir Numunesinde Kontrol Edilmesi Gereken Ölçüler
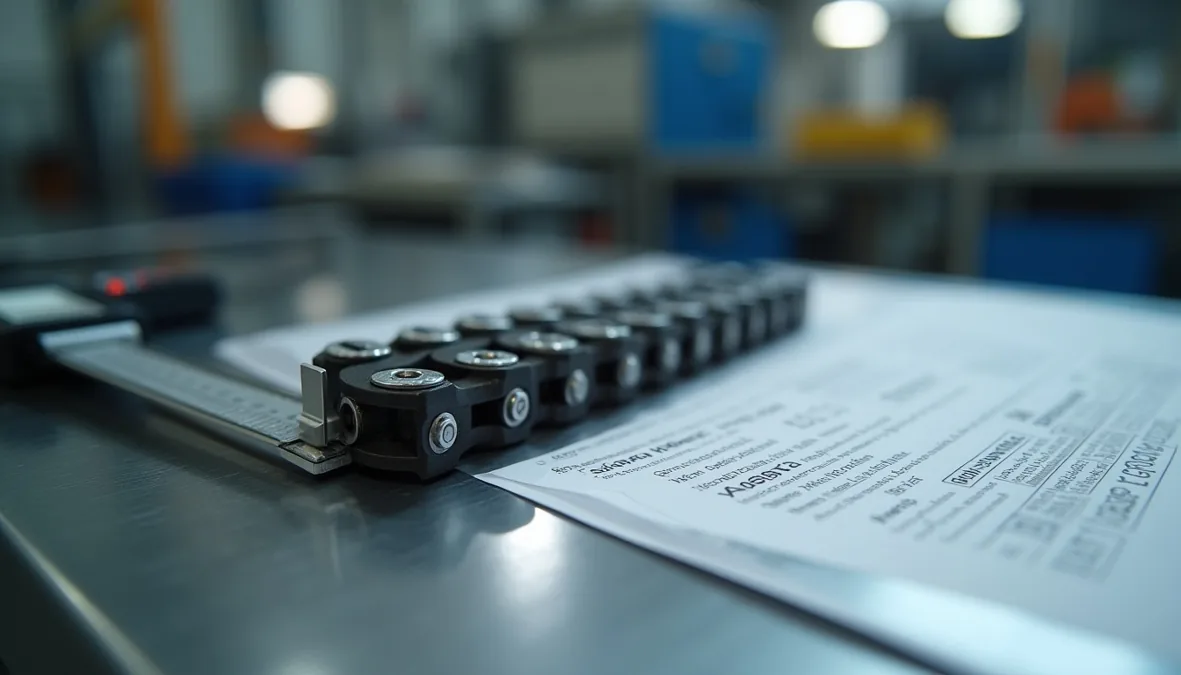
Zincir numunesi değerlendirilirken yalnızca toplam uzunluk dikkate alınmaz. Endüstriyel zincirlerde temel uyum, hatve, makara çapı, iç genişlik, pim çapı, plaka kalınlığı, bağlantı tipi ve varsa özel aparatlar üzerinden belirlenir. Aşınmış zincirlerde ölçü alınırken dikkatli olunmalıdır; çünkü uzama veya deformasyon gerçek üretim ölçüsünü yanıltabilir.
Hatve ve makara ölçüleri
Hatve, zincirin iki pim merkezi arasındaki mesafedir ve dişliyle uyumun ana belirleyicisidir. Yanlış hatve seçimi, zincirin dişliye düzgün oturmamasına ve kısa sürede aşınmasına neden olabilir. Makara çapı ve iç genişlik de dişli diş formuyla birlikte değerlendirilmelidir. Numune çok aşınmışsa tek bakladan değil, mümkün olduğunca az deformasyonlu birkaç bakladan ölçü alınması daha güvenilir sonuç verir.
Bağlantı, pim ve aparat detayları
Standart makaralı zincirlerde bağlantı baklası, segman tipi ve pim yapısı önemlidir. Taşıyıcı veya özel uygulama zincirlerinde ise kulak, delik, uzatma pimi, plastik aparat, kazıyıcı, taşıma tablası veya özel bağlantı formu bulunabilir. Bu detayların fotoğrafla desteklenmesi, numune kargoda zarar görse bile teknik incelemeyi kolaylaştırır.
Aşınma izlerinin okunması
Zincirde tek tarafta yoğun aşınma, sistemde hizalama problemi olabileceğini gösterebilir. Pim ve burç bölgesinde fazla boşluk varsa yağlama, yük veya çalışma ortamı yeniden değerlendirilmelidir. Kırık plaka ya da kopmuş pim gibi belirtiler, yalnızca ölçü değişimiyle çözülemeyecek daha kapsamlı bir uygulama sorununa işaret edebilir. Bu nedenle numune üzerindeki aşınma izleri tedarikçiye mutlaka gösterilmelidir.
Dişli Numunesinde Ölçü Kontrolü Nasıl Yapılır?
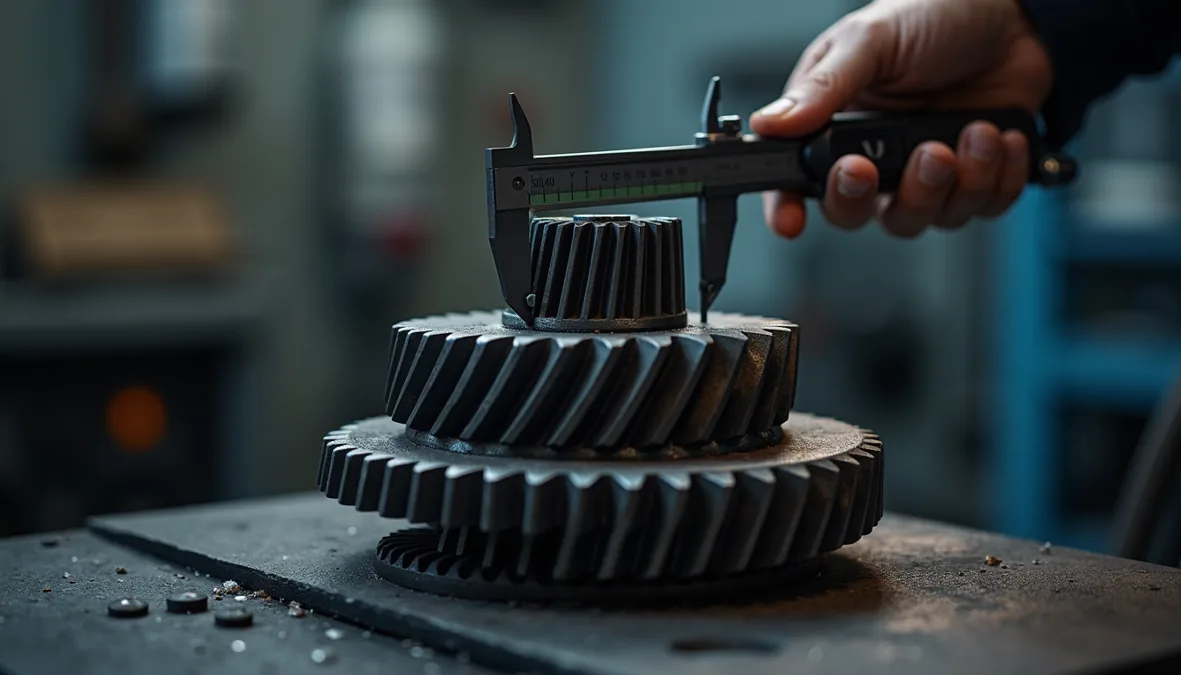
Dişli tarafında ölçü kontrolü daha fazla geometrik dikkat gerektirir. Diş sayısı, dış çap, göbek ölçüsü, kanal veya kama yuvası, delik çapı, kalınlık, malzeme tercihi ve diş formu birlikte değerlendirilir. Zincirle çalışan dişlilerde diş profilinin zincir hatvesiyle uyumlu olması gerekir. Aksi halde zincir yeni olsa bile çalışma sırasında ses, titreşim ve erken aşınma görülebilir.
Diş sayısı, çap ve göbek bilgisi
Dişli numunesi gönderilirken diş sayısı net şekilde not edilmelidir. Aşınmış dişlerde sayım sırasında hata yapılmaması için parça işaretlenebilir. Dış çap ve göbek çapı, montaj alanı açısından önemlidir. Eğer dişli mil üzerine geçiyorsa delik çapı, kama kanalı ve sıkma sistemi de doğru ölçülmelidir. Sadece dış çap bilgisiyle sipariş vermek, özellikle özel makinelerde risklidir.
Kama kanalı ve bağlantı yüzeyleri
Kama kanalı ölçüsü, mil bağlantısının güvenli çalışması için kritik detaylardan biridir. Kanal genişliği, derinliği ve konumu hatalı olursa dişli mil üzerinde boşluk yapabilir veya montaj sırasında uyumsuzluk çıkarabilir. Flanş, cıvata delikleri, burç bağlantısı veya özel sabitleme yüzeyleri varsa numuneyle birlikte fotoğraflanmalı ve mümkünse ölçülü eskizle desteklenmelidir.
Zincir ve dişli birlikte değerlendirilmeli
Bir sistemde yalnızca zincir veya yalnızca dişli değiştirildiğinde sorun tamamen çözülmeyebilir. Aşınmış dişli yeni zinciri kısa sürede bozabilir; uzamış zincir de yeni dişlinin diş formuna zarar verebilir. Bu nedenle tedarik sürecinde iki parçanın birlikte incelenmesi daha sağlıklı sonuç verir. Daha geniş seçim kriterleri için dişli tedarikçisi seçiminde teknik uyum konusuna da bakılabilir.
Numune Paketleme ve Kargo Sürecinde Dikkat Edilecekler
Numunenin doğru ölçülmesi kadar güvenli gönderilmesi de önemlidir. Ağır, yağlı, keskin kenarlı veya aşınmış metal parçalar kargoda zarar görebilir ya da ambalajı delebilir. Parçanın temizlenmesi, keskin kenarların korunması ve etiketlenmesi, tedarikçinin numuneyi güvenli şekilde incelemesini sağlar.
Temizlik ve etiketleme
Numune tamamen parlatılmış veya taşlanmış hale getirilmemelidir; çünkü aşınma izleri teknik değerlendirme için önemlidir. Ancak fazla yağ, kir ve talaş temizlenmeli, parça güvenli şekilde sarılmalıdır. Her numunenin üzerine makine adı, kullanım yeri, iletişim kişisi ve varsa parça kodu yazılmalıdır. Birden fazla numune gönderiliyorsa her parça ayrı poşetlenmeli veya kutu içinde ayrılmalıdır.
Fotoğraf ve kısa açıklama dosyası
Numune ile birlikte kısa bir açıklama dosyası gönderilmesi süreci hızlandırır. Bu dosyada parçanın kullanıldığı makine, değişim nedeni, tahmini çalışma koşulu, ihtiyaç adedi ve aciliyet bilgisi bulunmalıdır. Ayrıca parçanın makine üzerindeki konumunu gösteren fotoğraflar paylaşılmalıdır. Bu yaklaşım, zincir ve dişli tedarik dosyası hazırlama süreciyle uyumludur.
Teknik Doğrulama Sürecinde Tedarikçiden Ne Beklenmeli?
Numune tedarikçiye ulaştıktan sonra ölçü doğrulama, standart karşılaştırma ve üretilebilirlik değerlendirmesi yapılmalıdır. Tedarikçinin yalnızca fiyat vermesi yeterli değildir; parçanın kullanım amacını anlaması, ölçüleri teyit etmesi ve gerekiyorsa teknik soru sorması beklenir. Bu yaklaşım, özellikle kritik üretim hatlarında satın alma riskini azaltır.
İyi bir tedarikçi, numune üzerinden şu noktaları kontrol eder: parça standart bir seri ürüne mi karşılık geliyor, özel imalat gerekiyor mu, mevcut aşınma ölçüyü yanıltıyor mu, zincir ve dişli eşleşmesi doğru mu, malzeme veya ısıl işlem ihtiyacı var mı, teslim süresi işletmenin bakım planına uyuyor mu? Bu sorular netleşmeden verilen teklif, kısa vadede hızlı görünse de uzun vadede sorun çıkarabilir.
Uluslararası teknik yaklaşımda da ölçü, güvenlik ve makine uyumu birlikte değerlendirilir. Genel standart farkındalığı için ISO kaynakları; makine güvenliği perspektifi için ise OSHA machine guarding rehberleri incelenebilir. Bu dış kaynaklar doğrudan ürün seçimi yerine güvenli çalışma ve standart bilinci açısından destekleyici referans olarak görülmelidir.
Numune Üzerinden Teklif Alırken Yapılan Yaygın Hatalar
Numune gönderimi doğru yönetilmediğinde tedarik süreci uzar veya yanlış ürün ortaya çıkabilir. En yaygın hata, aşınmış parçanın birebir kopyalanmasını istemektir. Oysa bazı ölçüler aşınma nedeniyle değişmiş olabilir. İkinci hata, zincir ve dişliyi ayrı ayrı değerlendirmektir. Üçüncü hata ise kullanım koşullarını paylaşmadan sadece ölçüye göre teklif istemektir.
Bir başka hata da acil termin baskısıyla teknik kontrolü atlamaktır. Üretim hattı durmuş olabilir; ancak yanlış üretilen bir parçanın tekrar yapılması daha fazla zaman kaybettirir. Bu nedenle hızlı ama kontrollü ilerlemek gerekir. Tedarikçiyle açık iletişim kurulmalı, eksik bilgiler mümkün olduğunca ilk görüşmede tamamlanmalıdır. Satın alma öncesinde sistematik ilerlemek isteyen işletmeler, zincir ve dişli satın alma kontrol listesi içeriğinden de yararlanabilir.
Bakım ve Tedarik Sürekliliği İçin Numune Kayıtları Nasıl Tutulmalı?
Numune gönderimi yalnızca o günkü siparişi çözmek için kullanılmamalıdır. Doğru kayıt sistemi kurulduğunda aynı parça için sonraki siparişlerde ölçü alma, fotoğraf çekme ve yeniden açıklama yapma ihtiyacı azalır. Bu da bakım ekibinin zamanını korur ve satın alma süreçlerini hızlandırır.
Parça kodu ve teknik arşiv
Her zincir ve dişli için işletme içinde anlaşılır bir parça kodu oluşturulabilir. Bu kod; makine adı, kullanım bölgesi, ölçü bilgisi ve tedarik geçmişiyle ilişkilendirilmelidir. Fotoğraflar, teknik çizimler, revizyon notları ve önceki sipariş bilgileri dijital bir klasörde tutulursa bakım planlaması daha sağlıklı yapılır.
Stok ve tekrar sipariş planı
Kritik hatlarda kullanılan zincir ve dişliler için minimum stok seviyesi belirlemek önemlidir. Her parçadan yüksek adetlerde stok tutmak her zaman gerekli değildir; ancak termin süresi uzun, üretimi özel veya arıza halinde hattı durduracak parçalar için yedekleme planı yapılmalıdır. Bu planlama, fiyatı tek kriter olmaktan çıkarır ve toplam operasyon güvenliğine odaklanır.
Sonuç: Doğru Numune, Daha Güvenli Tedarik Süreci Demektir
Zincir dişli numune gönderimi, endüstriyel tedarikte doğru parça seçiminin en önemli adımlarından biridir. Numune ile birlikte kullanım bilgisi, ölçü detayları, arıza nedeni, fotoğraf ve termin ihtiyacı doğru aktarıldığında tedarikçi daha isabetli değerlendirme yapabilir. Böylece yanlış ölçü, uyumsuz montaj, erken aşınma ve gereksiz hat duruşu riski azalır.
Gurur Makina, zincir ve dişli sistemlerinde tedarik, ölçü kontrolü, teknik değerlendirme ve süreklilik odaklı yaklaşımıyla işletmelerin bakım ve üretim süreçlerine destek olur. Numune göndermeden önce parçanın kullanım yerini, mevcut sorununu ve ihtiyaç adetlerini netleştirerek ilerlemek; hem satın alma ekibi hem de bakım sorumluları için daha güvenilir bir süreç oluşturur.